
Schritt für Schritt zum ersten Druck auf dem Bambu Lab H2D Pro
Mit AMS 2 Pro (4 Rollen) und AMS HT · Slicer: Bambu Studio auf dem iMac
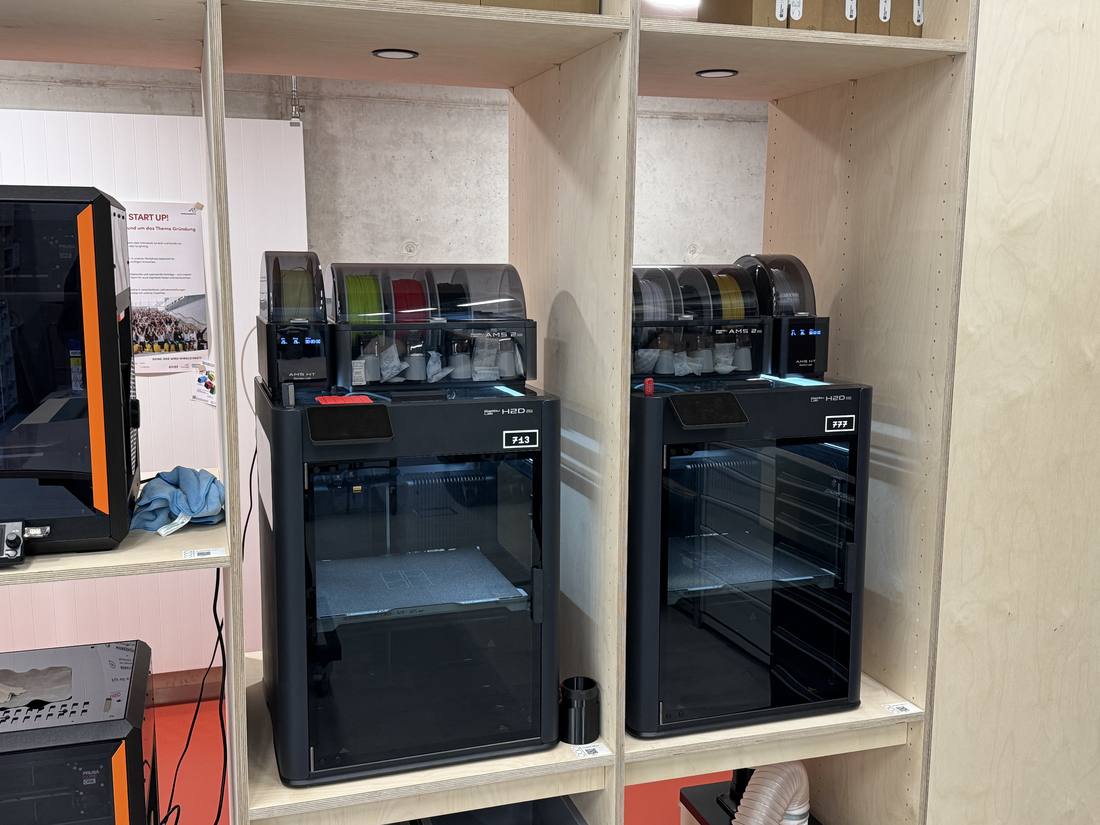
Unsere beiden H2D Pro (777 und 713) mit AMS 2 Pro und AMS HT
Der Ablauf auf einen Blick
- Modell besorgen: selbst erstellen oder ein fertiges herunterladen (Kapitel 2 und 3).
- Material wählen: welches Filament passt zu deinem Teil? (Kapitel 4)
- Datei auf den iMac bringen: per AirDrop (iMac 3D) oder USB-Stick (Kapitel 5).
- Slicen: In Bambu Studio wird das Modell in Schichten „geschnitten“ und für den Drucker vorbereitet (Kapitel 6 und 7).
- Filament laden und Druckbett wählen (Kapitel 8 und 9).
- Druck starten und die erste Schicht beobachten (Kapitel 10).
- Teil abnehmen, aufräumen, fertig (Kapitel 11).
💡 Tipp: Für deinen allerersten Druck: Nimm PLA, das Textured-PEI-Druckbett und die Standardeinstellungen in Bambu Studio. Damit klappt fast alles auf Anhieb.
1. Bevor du loslegst
Regeln im Raum
- Fass während des Drucks nicht in den Drucker. Düse (bis 350 °C) und Druckbett (bis 120 °C) sind sehr heiß.
- Ändere keine Systemeinstellungen am Drucker oder an Bambu Studio, außer denen, die in diesem Guide beschrieben sind.
- Hinterlasse den Platz so, wie du ihn vorgefunden hast: Bett sauber, Reste im Müll, Filament verstaut.
- Generell gilt: Bei Fragen einfach fragen!
2. Fertige Modelle finden
Du musst nicht alles selbst konstruieren. Für sehr viele Dinge gibt es fertige, kostenlose Modelle:
| Plattform | Was dich dort erwartet |
|---|---|
| MakerWorld (makerworld.com) | Von Bambu Lab. Viele Modelle haben schon fertige Druckprofile für Bambu-Drucker – ideal für uns. |
| Printables (printables.com) | Große, gut gepflegte Sammlung mit Bewertungen und Fotos von echten Drucken. |
| Thingiverse (thingiverse.com) | Die älteste und größte Sammlung, Qualität schwankt etwas. |
Worauf du achten solltest:
- Lade, wenn möglich, die .3mf-Datei herunter, sonst die .stl-Datei.
- Prüfe die Lizenz: Viele Modelle sind nur für private und nicht-kommerzielle Nutzung freigegeben.
3. Eigene Datei erstellen und Dateiformate
Womit kann ich modellieren?
| Programm | Für wen? | Kosten |
|---|---|---|
| Tinkercad | Absolute Einsteiger. Läuft im Browser, man baut aus einfachen Grundformen. | kostenlos |
| Onshape | Technische Teile mit genauen Maßen, läuft im Browser. | kostenlos für Bildung |
| Fusion (Autodesk) | Technische Teile, sehr mächtig, etwas Einarbeitung nötig. | kostenlos für Studierende |
| Blender | Organische und künstlerische Formen (Figuren, Skulpturen). | kostenlos |
Welche Dateiformate werden akzeptiert?
Bambu Studio auf dem iMac kann folgende Formate öffnen:
| Format | Beschreibung | Empfehlung |
|---|---|---|
| .3mf | Modernes Format. Kann mehrere Teile, Farben und sogar Druckeinstellungen enthalten. | ⭐ Am besten |
| .stl | Der Klassiker, fast jedes Programm kann es exportieren. Enthält nur die Form, keine Farben. | ✅ Sehr gut |
| .step / .stp | CAD-Format aus Fusion, Onshape usw. Wird beim Import in Bambu Studio umgewandelt. | ✅ Gut |
| .obj | Häufig aus Blender oder 3D-Scans, kann auch Farben mitbringen. | ✅ Gut |
| .gcode.3mf | Bereits fertig „geslicte“ Datei. Kann direkt gedruckt werden. | Nur zum Drucken |
⚠️ Wichtig: Dateien wie .blend, .f3d, .sldprt oder .skp kann der Slicer nicht öffnen. Exportiere dein Modell vorher in deinem Programm als .stl oder .3mf (meist über „Datei → Exportieren“).
Tipps für druckbare Modelle
- Maßeinheit: Exportiere in Millimetern. Wenn dein Teil im Slicer winzig oder riesig ist, war die Einheit falsch.
- Größe: Der Drucker schafft maximal ca. 32 × 32 × 32 cm (bei zwei Farben/Düsen etwas weniger in der Breite).
- Wandstärke: Wände sollten mindestens 0,8 mm, besser 1,2 mm dick sein.
- Überhänge: Schrägen bis ca. 45° druckt der Drucker ohne Hilfe. Alles, was flacher in der Luft hängt, braucht Stützen (Support, siehe Kapitel 7).
- Flache Seite nach unten: Plane dein Teil so, dass es eine große, flache Fläche hat, auf der es stehen kann.
- Passungen: Wenn zwei Teile ineinander passen sollen, plane ca. 0,2–0,3 mm Spiel ein.
4. Welches Filament passt?
Filament ist der Kunststoffdraht, aus dem gedruckt wird. Für 9 von 10 Projekten reicht PLA oder PETG.
| Material | Vorteile | Nachteile | Gut für | Wo einlegen? |
|---|---|---|---|---|
| PLA | Sehr einfach zu drucken, viele Farben, riecht kaum, präzise | Wird ab ca. 55 °C weich (z. B. im Auto), eher spröde | Prototypen, Modelle, Deko, Architekturmodelle | AMS 2 Pro Sonder PLA ( Glow, Marble, Wood) bitte nicht ins AMS, diese müssen ohne AMS gedruckt werden, da sie stark abrasiv sind |
| PETG | Zäher und robuster als PLA, hitzebeständiger (ca. 70 °C), wasserfest | Neigt zu Fäden (Stringing), etwas weniger detailgenau | Funktionsteile, Halterungen, Teile für draußen | AMS 2 Pro |
| TPU (flexibel) | Gummiartig und biegsam, stoßfest | Langsam, schwieriger zu drucken | Dichtungen, Puffer, Handyhüllen | AMS HT (nur über den Bypass) |
| ABS / ASA | Hitzebeständig (ca. 90–100 °C), ASA zusätzlich UV-beständig | Riecht beim Drucken, neigt zu Verzug (Warping) | Teile für draußen oder in der Nähe von Wärme | AMS HT |
| PA-CF, PETG-CF usw. (mit Carbonfasern) | Sehr steif und fest, matte Optik | Teurer, braucht trockenes Filament | Technische Bauteile, Werkzeuge | AMS HT |
| PVA / BVOH (Stützmaterial) | Löst sich in Wasser auf | Zieht extrem schnell Feuchtigkeit | Stützen bei komplizierten Formen | AMS HT (getrocknet) |
💡 Faustregel: Soll es nur gut aussehen → PLA. Soll es etwas aushalten → PETG. Soll es biegsam sein → TPU. Wird es heiß oder kommt es nach draußen → ASA.
Warum zwei verschiedene AMS?
- AMS 2 Pro (4 Fächer): Für die Alltagsmaterialien PLA und PETG. Du kannst bis zu 4 Farben gleichzeitig einlegen, der Drucker wechselt automatisch.
- AMS HT (1 Fach): Kann Filament bis 85 °C aktiv trocknen. Deshalb ist es ideal für „empfindliche“ Materialien, die Feuchtigkeit aus der Luft ziehen (PA, PC, CF-Filamente, PVA). Feuchtes Filament führt zu Bläschen, Fäden und schwachen Teilen.
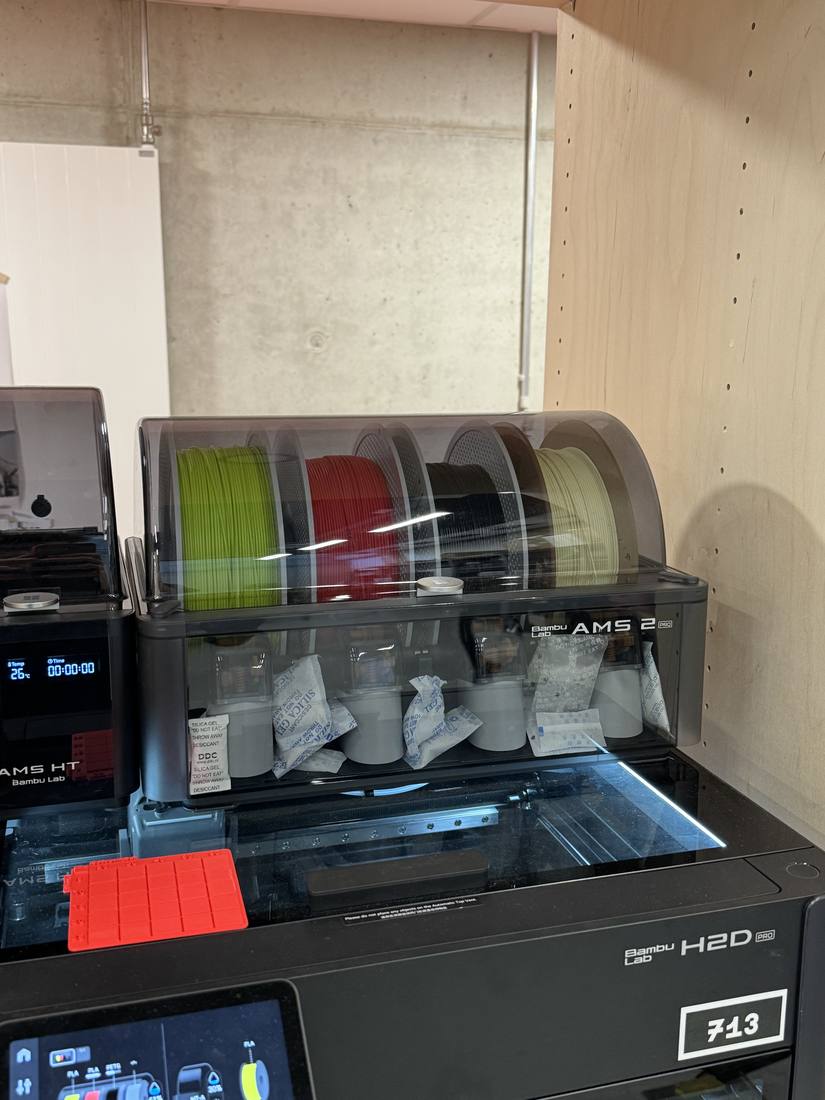
Oben auf dem Drucker: AMS 2 Pro (4 Rollen) und links daneben das AMS HT
5. Die Datei auf den iMac bringen
5.1 Per AirDrop (iPhone, iPad oder MacBook)
- Stelle sicher, dass am iMac WLAN und Bluetooth an sind und AirDrop auf „Für alle (10 Minuten)“ oder „Nur für Kontakte“ steht.
- Öffne auf deinem Gerät die Datei (z. B. in der Dateien-App oder im Finder).
- Tippe bzw. klicke auf Teilen → AirDrop.
- Wähle iMac 3D aus der Liste aus.
- Die Datei landet am iMac im Ordner Downloads.
💡 Tipp: Kein Apple-Gerät? Dann nimm einen USB-Stick (Typ-C, oder mit Adapter) oder lade die Datei z. B. über deinen Uni-Cloud-Speicher im Browser am iMac herunter.
5.2 Per USB-Stick
- Kopiere deine Datei (.stl / .3mf / .step) auf den USB-Stick.
- Stecke den Stick in den iMac (Rückseite unten rechts). Er erscheint im Finder in der linken Seitenleiste.
- Kopiere die Datei auf den iMac. Arbeite nicht direkt vom Stick.
- Wirf den Stick danach sicher aus (im Finder auf das Auswerfen-Symbol ⏏ klicken).
6. Bambu Studio: Modell öffnen und vorbereiten
Bambu Studio ist der „Slicer“. Achtung: Bambu Studio läuft bei uns auf Englisch, deshalb stehen die Menünamen hier auf Englisch. Er schneidet dein 3D-Modell in hauchdünne Schichten und berechnet, wie der Drucker sie Schicht für Schicht aufträgt.
6.1 Modell öffnen
- Öffne Bambu Studio über das Dock am iMac.
- Ziehe deine Datei einfach in das Fenster (oder: File → Import).
- Bei einer .3mf-Datei fragt Bambu Studio eventuell, ob Einstellungen übernommen werden sollen. Wenn du unsicher bist: nur die Geometrie übernehmen.
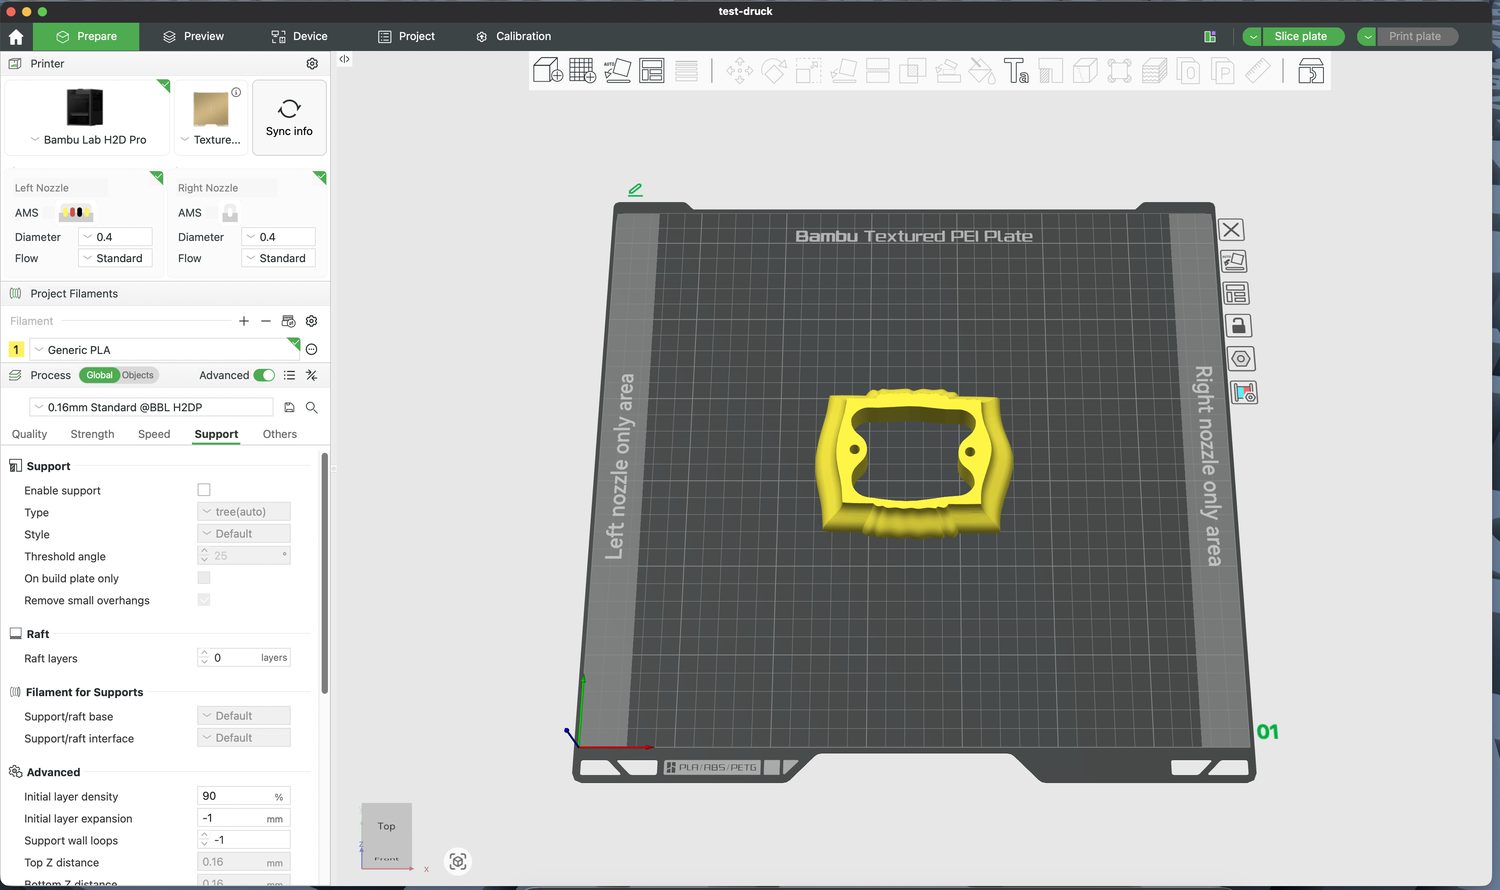
Bambu Studio im Reiter „Prepare“: links die Einstellungen, in der Mitte die Druckplatte mit dem Modell
6.2 Drucker, Düse und Druckbett prüfen
Ganz links oben im Reiter Prepare stehen die wichtigsten Grundeinstellungen. Prüfe sie vor jedem Druck:
- Drucker: Bambu Lab H2D Pro. Im Netzwerk heißen sie 777 und 3DP-239-713 (die Nummer steht auch vorne am Drucker).
- Düse: 0,4 mm (Standard), bei Left Nozzle und Right Nozzle unter Diameter.
- Druckplatte: Textured PEI Plate oder Smooth PEI Plate, und zwar die, die wirklich im Drucker liegt (Kapitel 9).
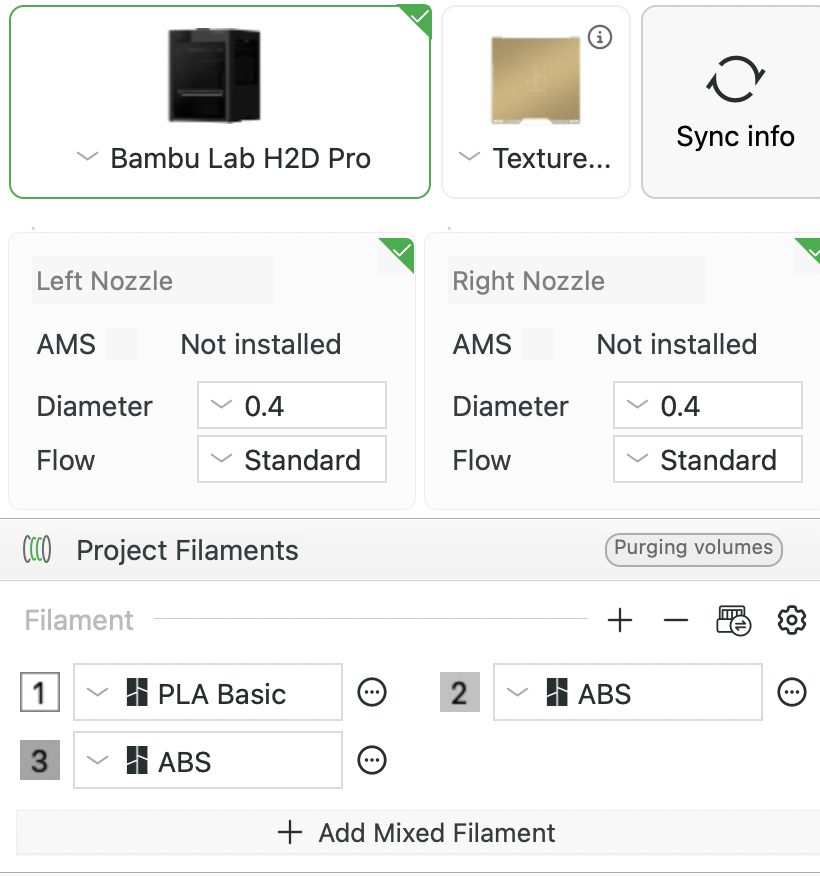
Oben links: Drucker (Bambu Lab H2D Pro), Druckplatte (Texture…), Düsen (0.4) und der Knopf „Sync info“
6.3 Modell richtig hinlegen
- Auf Fläche legen: Werkzeug „Lay on face“ / "AUTO" auswählen und die Fläche anklicken, die unten liegen soll.
- Automatisch anordnen (Arrange): Taste A verteilt alle Teile ordentlich auf der Platte.
- Skalieren: Werkzeug „Scale“ (Taste S), um die Größe in % oder mm zu ändern.
- Drehen: Werkzeug „Rotate“ (Taste R).
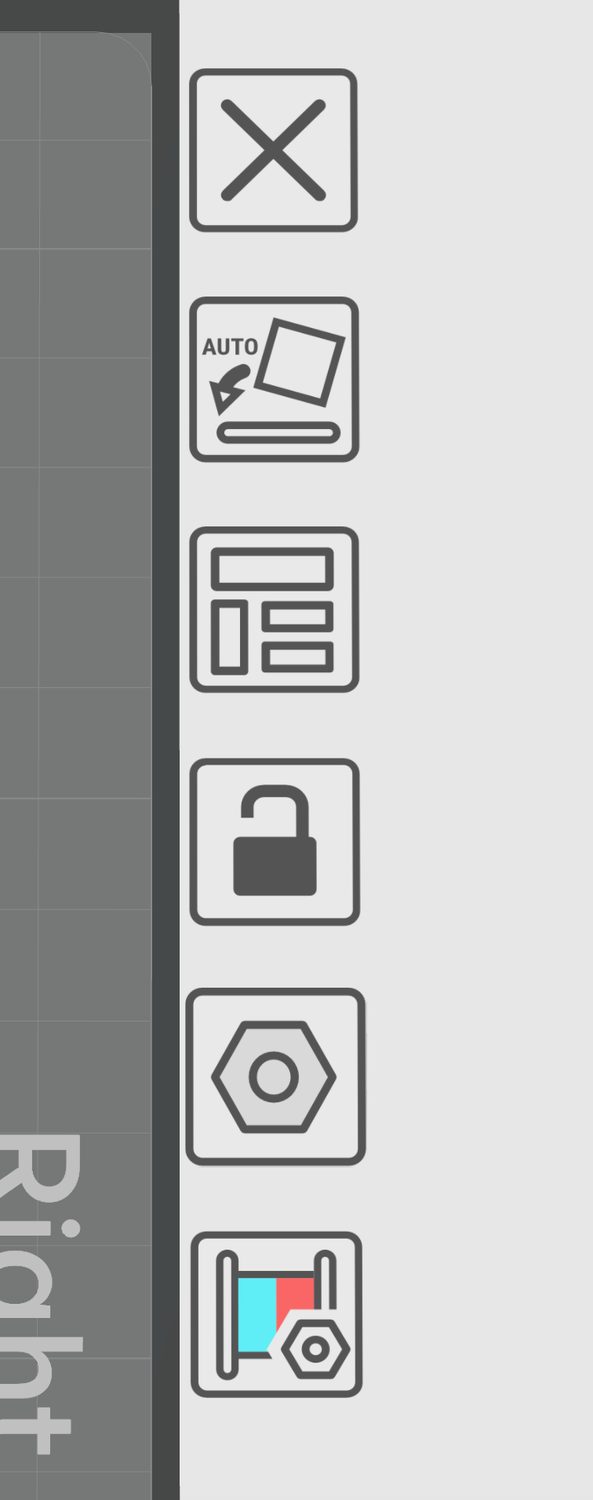
Die Symbole rechts neben der Druckplatte, u. a. automatisch ausrichten (Auto) und anordnen
7. Die wichtigsten Einstellungen (Slicen)
Du musst nur sehr wenige Einstellungen kennen. Alles andere kannst du auf dem Standard lassen.
| Einstellung | Was macht das? | Empfehlung für Einsteiger |
|---|---|---|
| Schichthöhe Quality → Layer height |
Wie dick jede Schicht ist. Dünner = feiner, aber langsamer. | Profil 0.20mm Standard @BBL H2DP (oben im Prozess-Bereich auswählen). Für feine Details 0.12–0.16 mm, für schnelle Entwürfe 0.28 mm. |
| Fülldichte (Infill) Strength → Sparse infill density |
Wie stark das Innere des Teils gefüllt ist (das Teil ist innen nicht massiv). | 5–15 % für normale Teile, 25–40 % für belastete Teile. |
| Wände Strength → Wall loops |
Wie viele Außenwände gedruckt werden. Hat mehr Einfluss auf die Festigkeit als Infill. | 2 (Standard), 3–4 für stabile Teile. |
| Stützen Support → Enable support |
Hilfsstrukturen unter Überhängen, die du nachher abbrichst. | Nur einschalten, wenn nötig. Typ (Type) „tree(auto)“ lässt sich am leichtesten entfernen. |
| Brim Others → Brim type |
Ein dünner Rand um die erste Schicht für bessere Haftung. | Bei kleinen, hohen oder dünnen Teilen und bei ABS/ASA einschalten. |
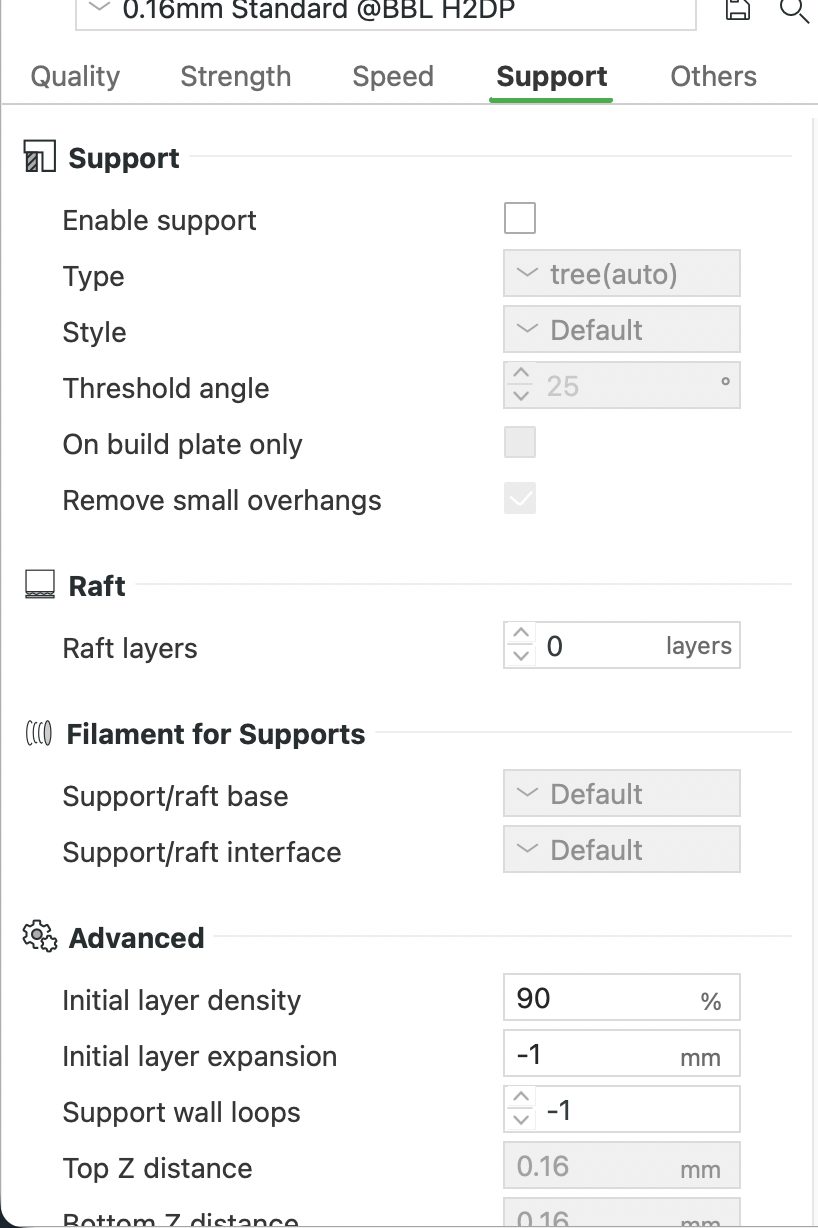
Reiter „Support“: Haken bei „Enable support“, darunter der Typ „tree(auto)“
7.1 Filament dem Modell zuweisen
Bambu Studio muss wissen, welches Filament du verwenden willst:
- Klicke oben links auf „Sync info“. Dann übernimmt Bambu Studio automatisch, was gerade im AMS eingelegt ist.
- Klicke in der Objektliste auf dein Teil und wähle die Filament-Nummer (1, 2, 3 …), mit der es gedruckt werden soll.
- Mehrfarbig: Mit dem Werkzeug „Color painting“ (Taste N) kannst du Flächen einfärben. Jede Farbe bekommt ein eigenes Filament.
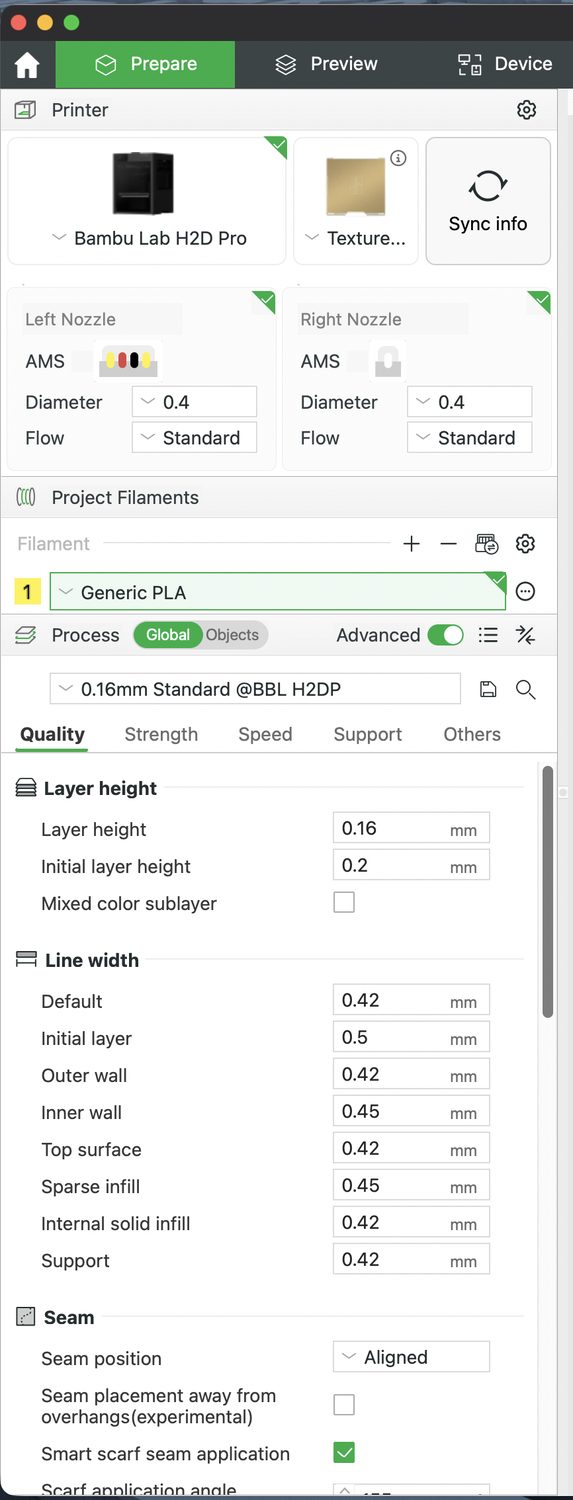
Linke Spalte: unter „Project Filaments“ stehen die Filamente aus dem AMS, darunter die Druckeinstellungen
💡 Tipp: Der H2D Pro hat zwei Düsen (links und rechts). Das ist praktisch für zwei Materialien, z. B. PLA plus Stützmaterial. Bambu Studio verteilt die Filamente in der Regel selbst auf die Düsen. Für einfache, einfarbige Drucke musst du dich darum nicht kümmern. Falls Bambu Studio fragt, wie die Filamente verteilt werden sollen: einfach „Filament-Saving Mode“ lassen.
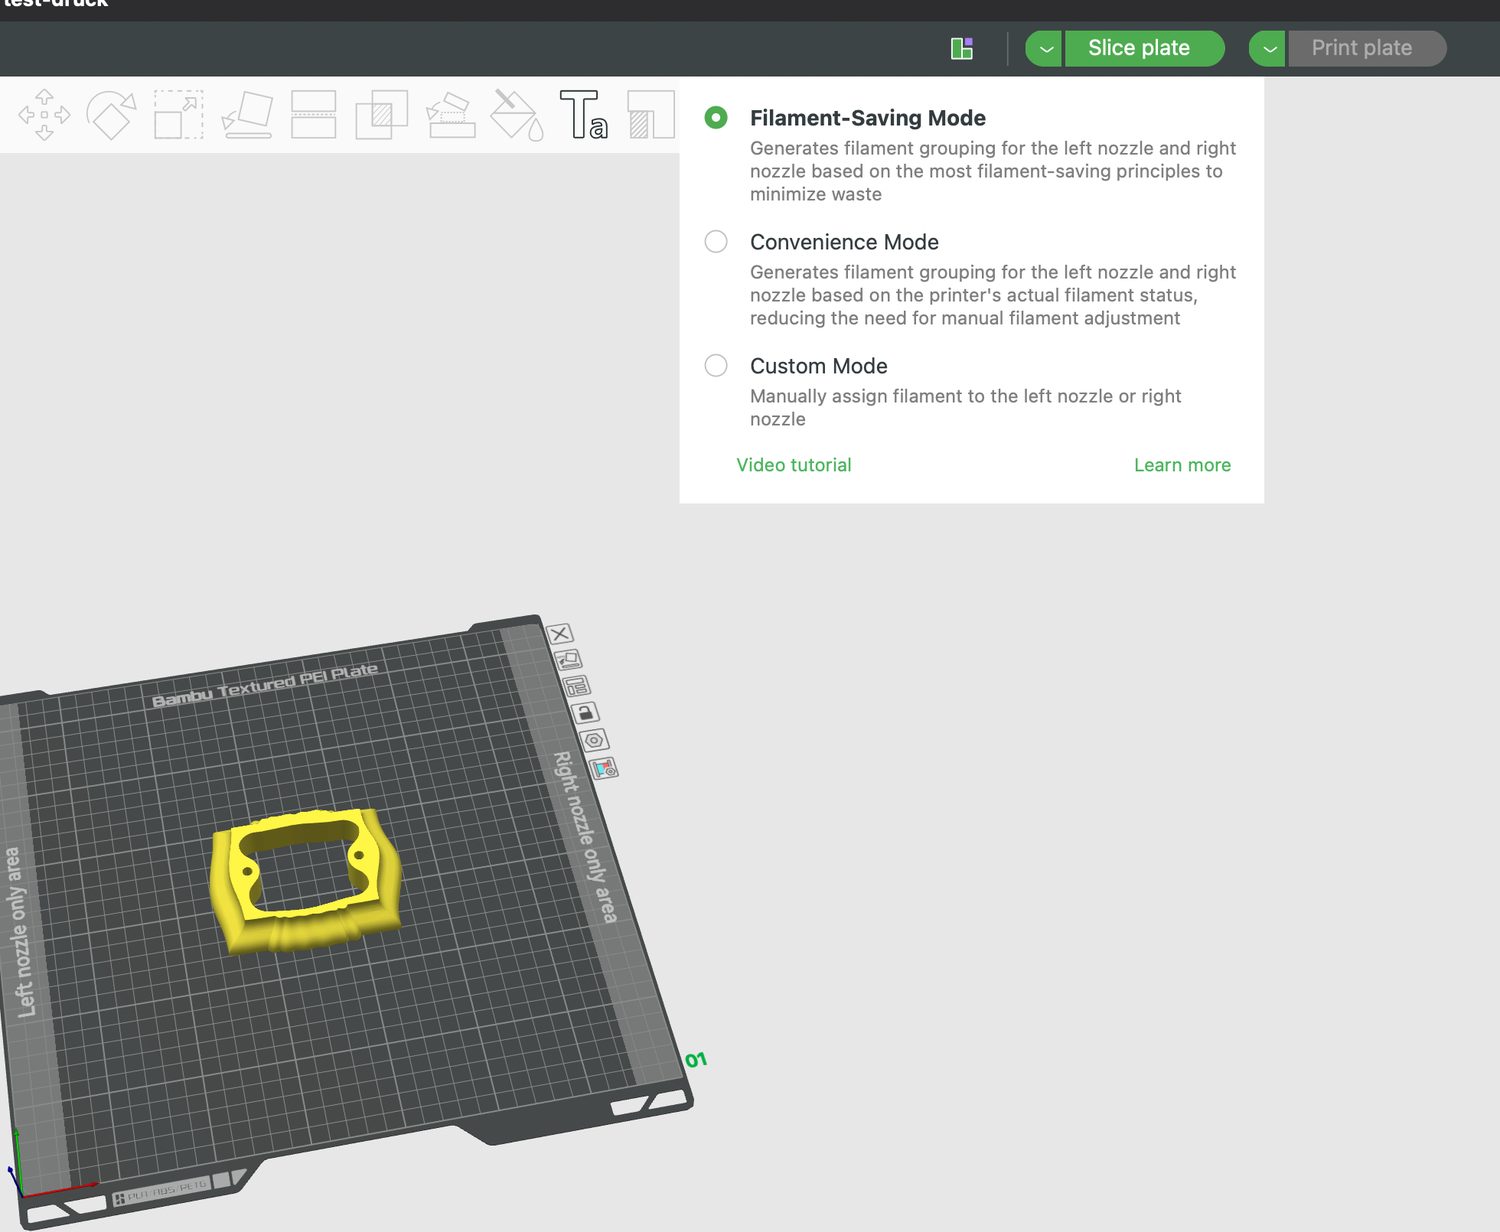
Abfrage zur Verteilung der Filamente auf die zwei Düsen: „Filament-Saving Mode“ ist voreingestellt
7.2 Slicen und kontrollieren
- Klicke oben rechts auf „Slice plate“.
- Jetzt siehst du die Vorschau: Im Fenster Slicing Result stehen unten bei Total Estimation die Druckzeit (Total time) und der Filamentverbrauch (Total Filament, in Gramm).
- Mit dem Schieberegler rechts kannst du durch die Schichten fahren und prüfen, ob alles sinnvoll aussieht, z. B. ob Stützen an der richtigen Stelle sind.
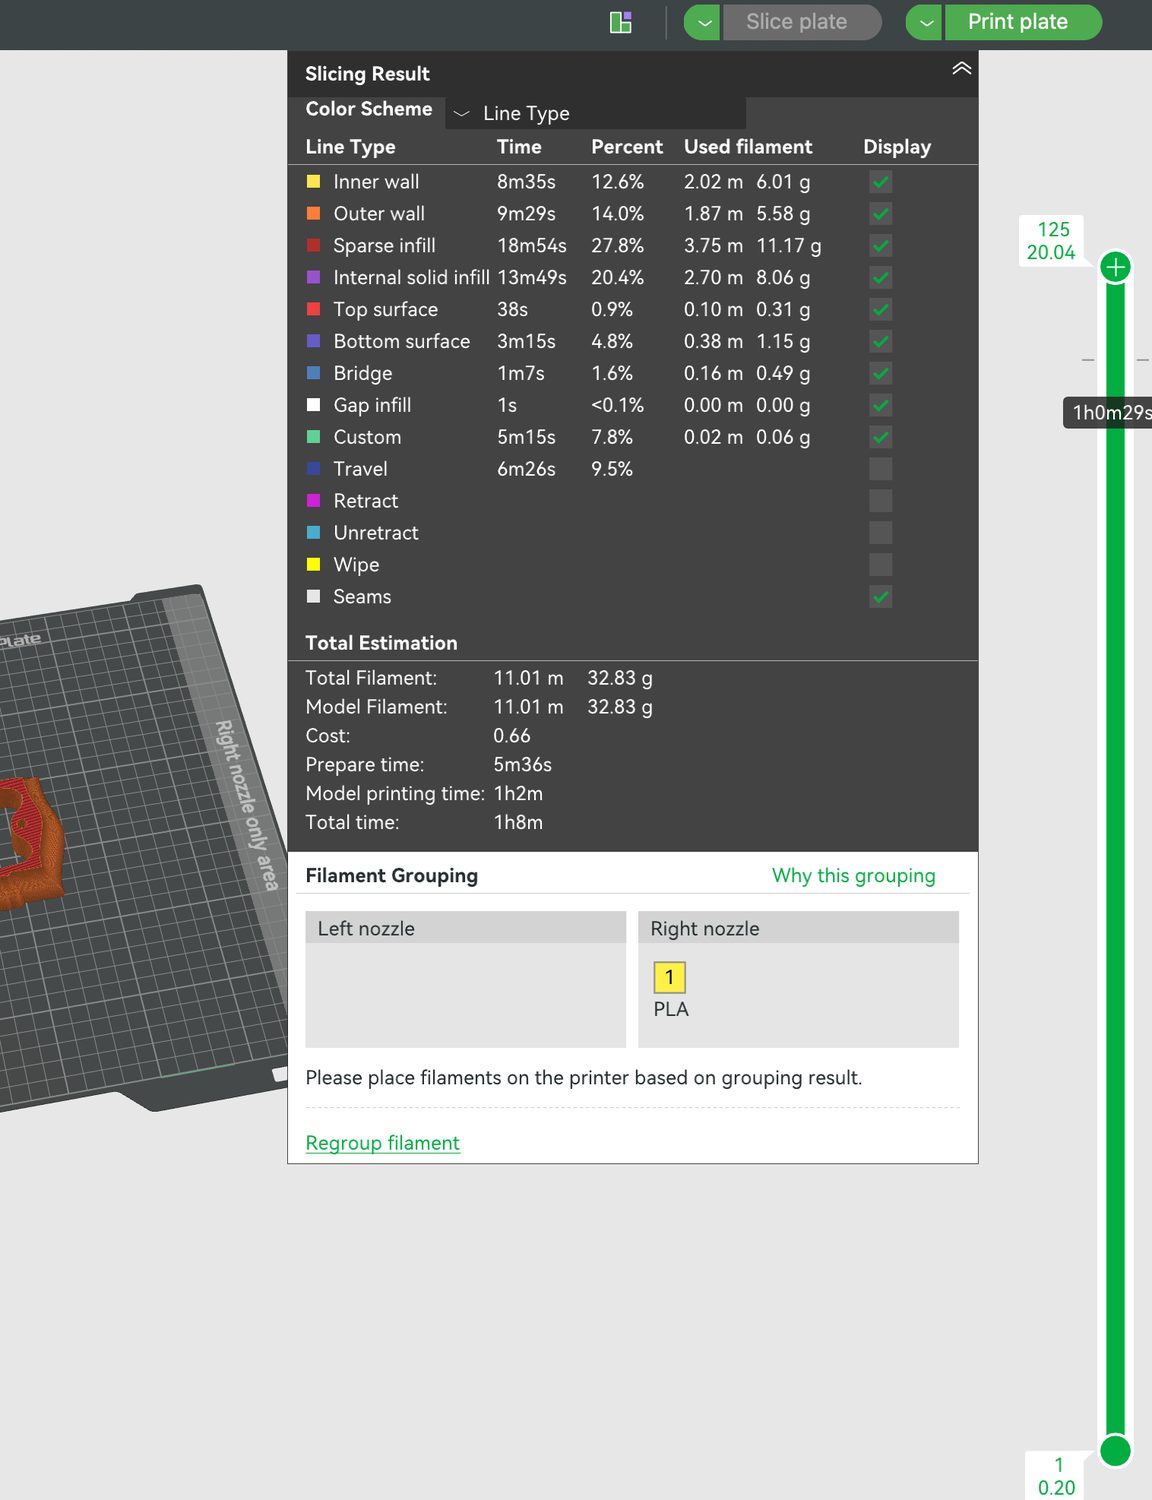
Slice-Vorschau: rechts der Schichten-Schieberegler, unten im Fenster die Gesamtzeit und das Gewicht
8. Filament einlegen und einstellen
8.1 Ins AMS 2 Pro einlegen (PLA, PETG)
- Deckel des AMS 2 Pro öffnen.
- Ein freies Fach wählen. Die Rolle so einsetzen, dass sich das Filament von oben nach vorne abwickelt (wie auf dem Aufkleber im AMS abgebildet).
- Deckel schließen. Das AMS dichtet ab und hält das Filament trocken.
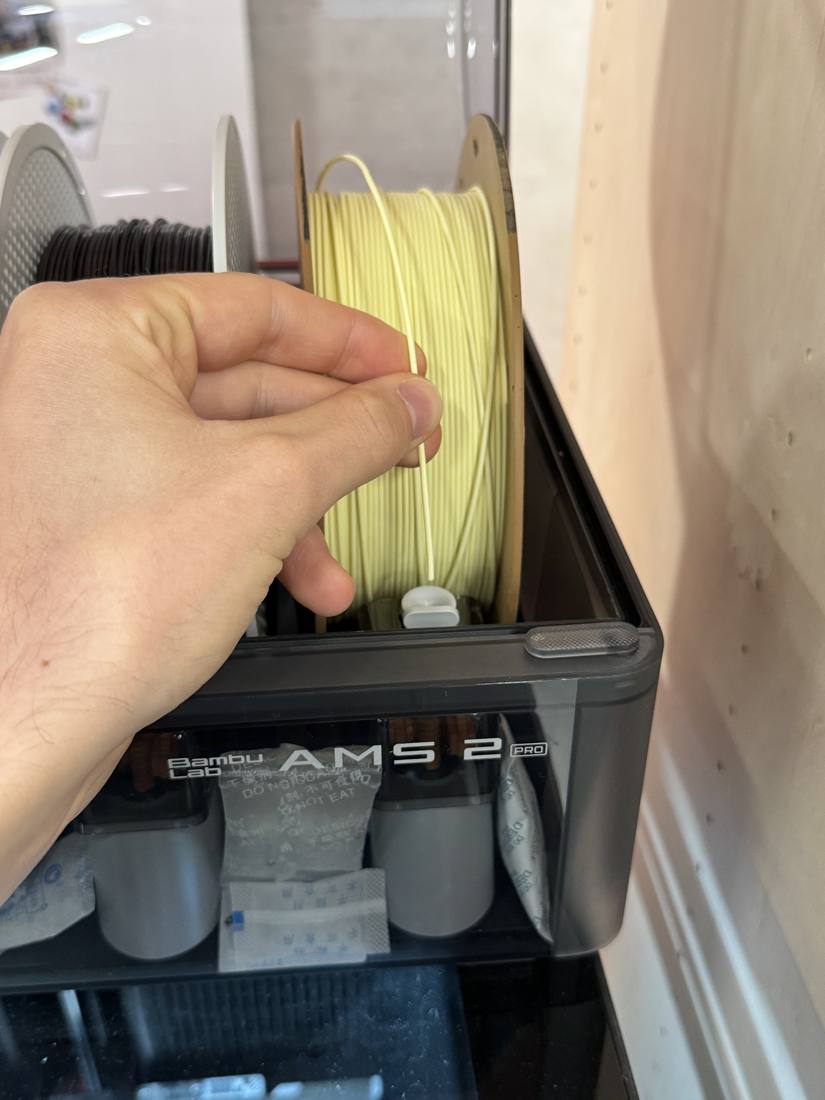
Rolle ins AMS 2 Pro einlegen
8.2 Filament am Drucker einstellen
- Bambu-Filament (mit Chip in der Rolle): wird per RFID automatisch erkannt. Material und Farbe erscheinen von selbst auf dem Display.
- Fremdes Filament: Tippe auf dem Drucker-Display auf das Fach → „Bearbeiten“ und wähle Material (z. B. „Generic PLA“) und Farbe von Hand aus. Das ist wichtig, weil der Drucker sonst mit der falschen Temperatur druckt.
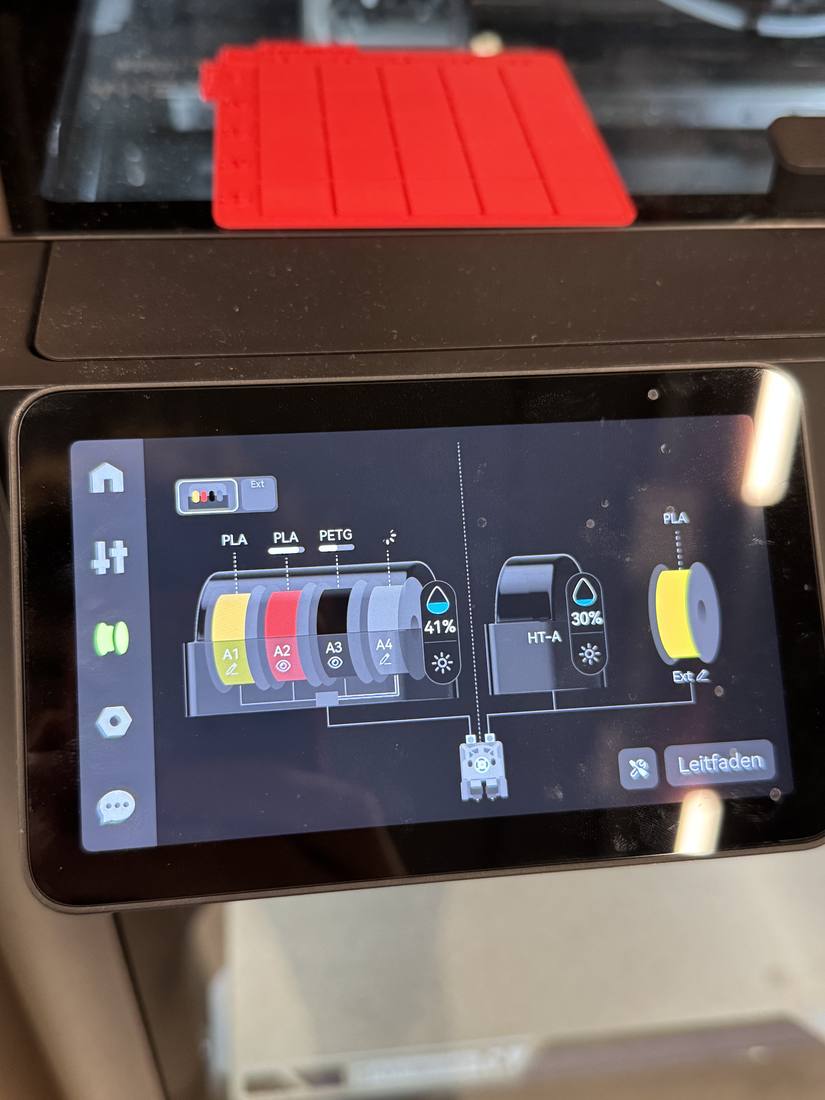
Drucker-Display: Übersicht über die AMS-Fächer (A1–A4) und das AMS HT (HT-A)
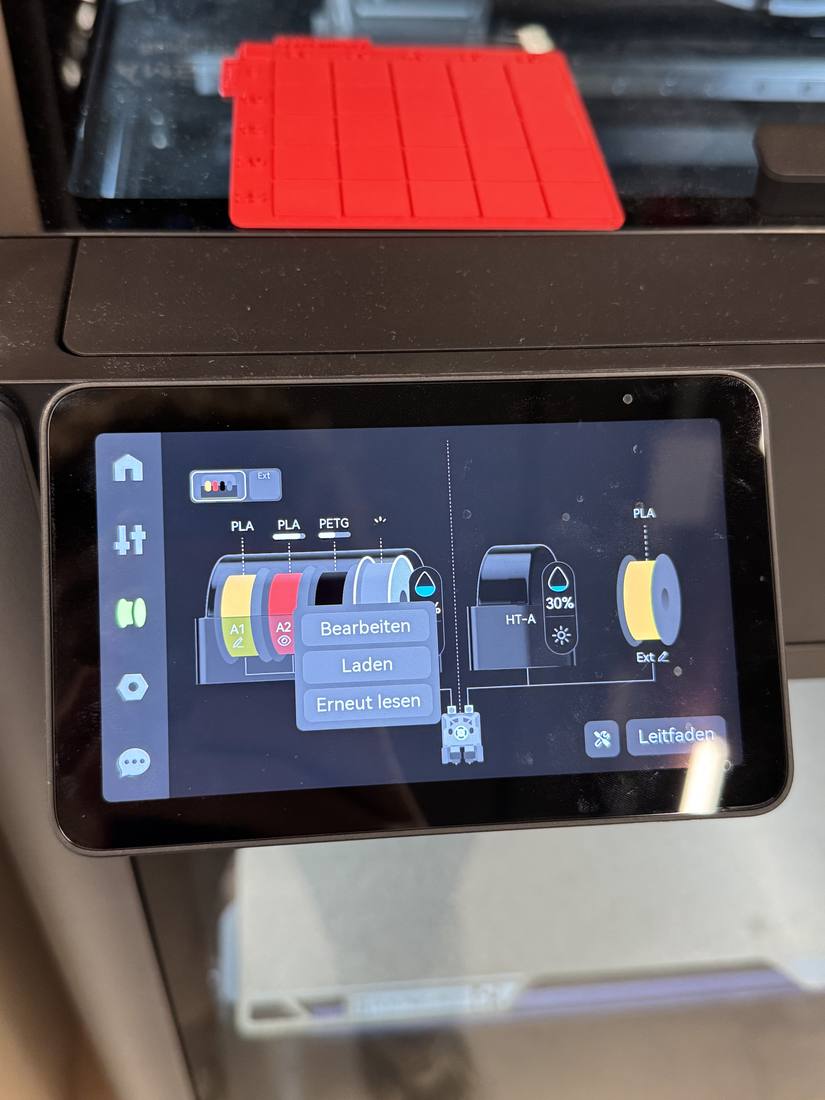
Fach antippen: „Bearbeiten“, „Laden“ oder „Erneut lesen“
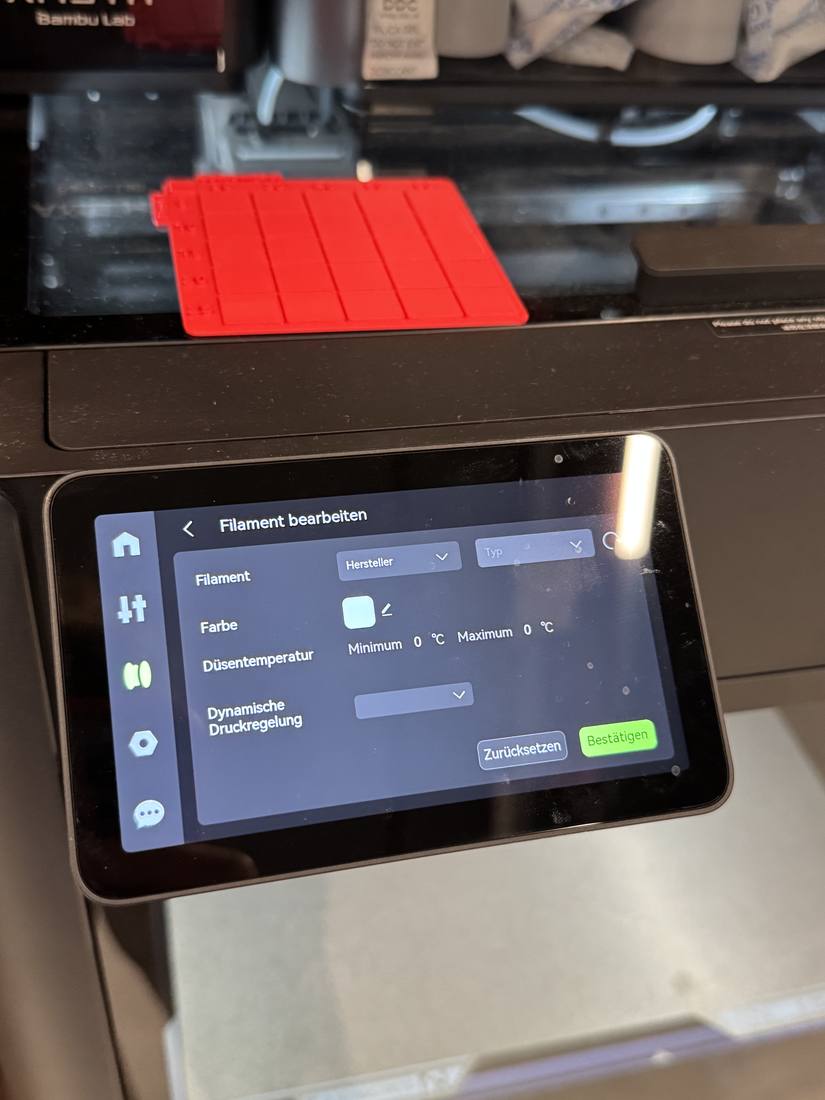
„Filament bearbeiten“: Filament und Farbe auswählen, dann „Bestätigen“
8.3 Filament entladen und Rolle wechseln
- Am Drucker-Display im AMS-Menü das Fach antippen und „Entladen“ wählen. Der Drucker schneidet das Filament ab und zieht es zurück ins AMS.
- Erst dann die Rolle herausnehmen.
- Filamentende sofort sichern! Ende durch eines der Löcher am Rand der Rolle stecken, damit es sich nicht abwickelt und verknotet.
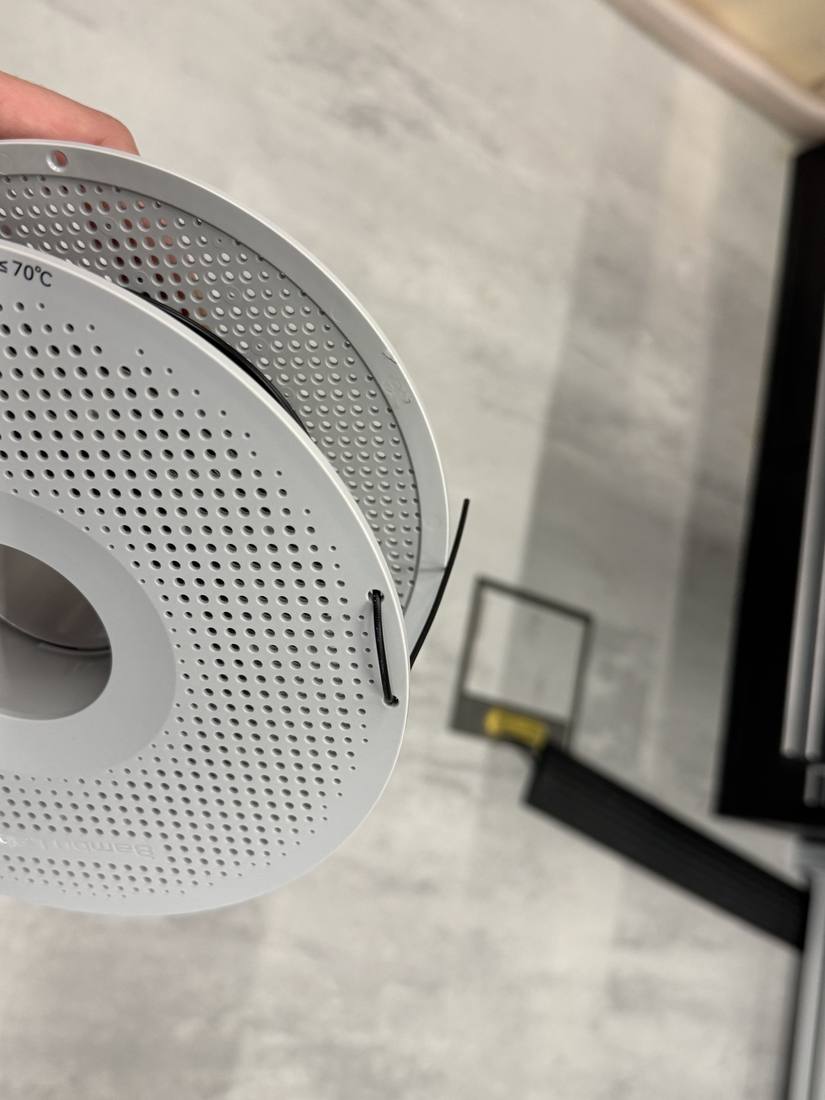
Filamentende durch ein Loch am Rollenrand gesteckt
9. Welches Druckbett ist das richtige?
Wir haben zwei Druckplatten. Beide sind flexible Stahlplatten mit PEI-Beschichtung, die magnetisch auf dem Druckbett halten.
| Textured PEI (strukturiert) | Smooth PEI (glatt) | |
|---|---|---|
| Aussehen der Unterseite | Matt, leicht genarbt | Glatt und glänzend |
| Haftung / Ablösen | Teile lösen sich nach dem Abkühlen fast von selbst | Sehr gute Haftung, Lösen durch Biegen der Platte |
| PLA | ✅ sehr gut | ✅ sehr gut |
| PETG | ⭐ ideal, ohne Kleber | ⚠️ nur mit Klebestift, sonst kann PETG die Oberfläche beschädigen |
| ABS / ASA | ✅ gut (Brim empfohlen) | ✅ gut, mit dünnem Klebestift |
| TPU | ✅ gut | ⚠️ haftet sehr stark, Klebestift als Trennschicht |
| Empfindlichkeit | Robust, verzeiht Fingerabdrücke eher | Empfindlicher gegen Fett und Kratzer |
💡 Unsere Empfehlung: Die Textured PEI ist die Standardplatte für fast alles. Nimm die Smooth PEI nur, wenn du eine glänzende, glatte Unterseite willst (z. B. bei Schildern oder Sichtflächen).
⚠️ Wichtig: Die Platte, die du in Bambu Studio auswählst, muss die gleiche sein, die im Drucker liegt. Sonst stimmt die Betttemperatur nicht und das Teil haftet schlecht.
Platte sauber halten
- Nicht mit den Fingern auf die Druckfläche fassen. Hautfett ist der häufigste Grund für schlechte Haftung.
- Bei Haftungsproblemen: Platte mit warmem Wasser und Spülmittel abwaschen und gut trocknen.
- Zwischendurch reicht ein Tuch mit Isopropanol.
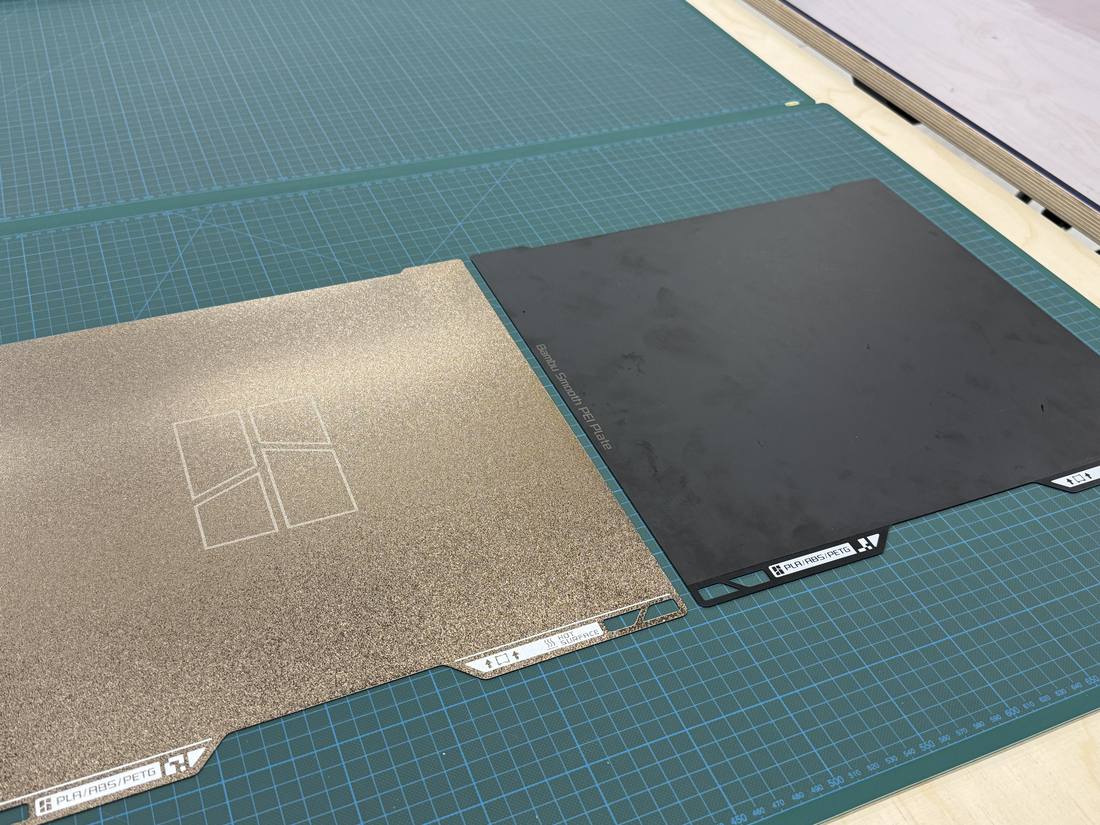
Links die Textured PEI (strukturiert), rechts die Smooth PEI (glatt)
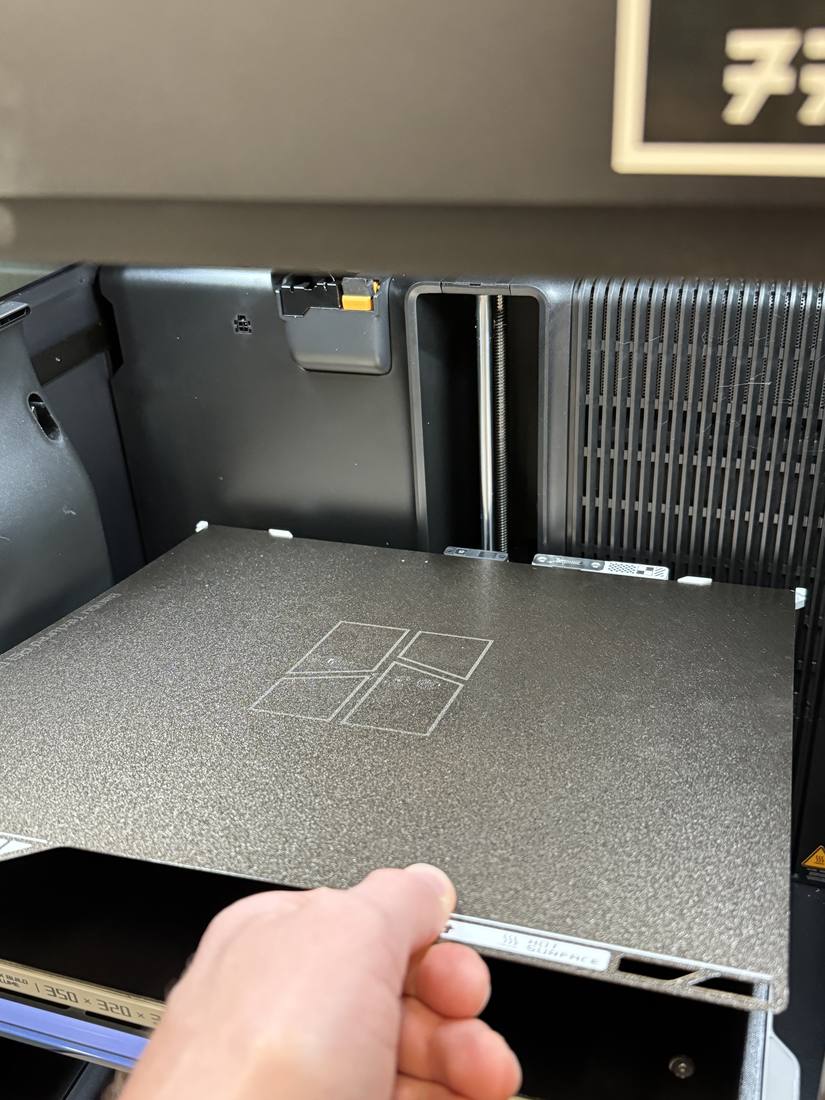
Druckplatte einlegen: hinten an den Stiften ausrichten
📦 Wo finde ich was? Alles Druckspezifische (Druckplatten, Klebestift, Isopropanol, Zangen usw.) befindet sich in den beschrifteten schwarzen Schubladen unter dem orangen Glaskasten.
10. Den Druck starten
10.1 Direkt aus Bambu Studio
- Nach dem Slicen oben rechts auf „Print plate“ klicken. Es öffnet sich das Fenster Send print job.
- Im Fenster den richtigen Drucker auswählen (777 oder 713).
- Prüfen, ob die angezeigte Zuordnung der Filamente zu den AMS-Fächern stimmt.
- „Auto Bed Leveling“ auf Auto oder On lassen. Der Drucker vermisst dann vor dem Druck das Bett.
- Auf „Send“ klicken. Der Drucker startet nach einer kurzen Kalibrierung selbst.
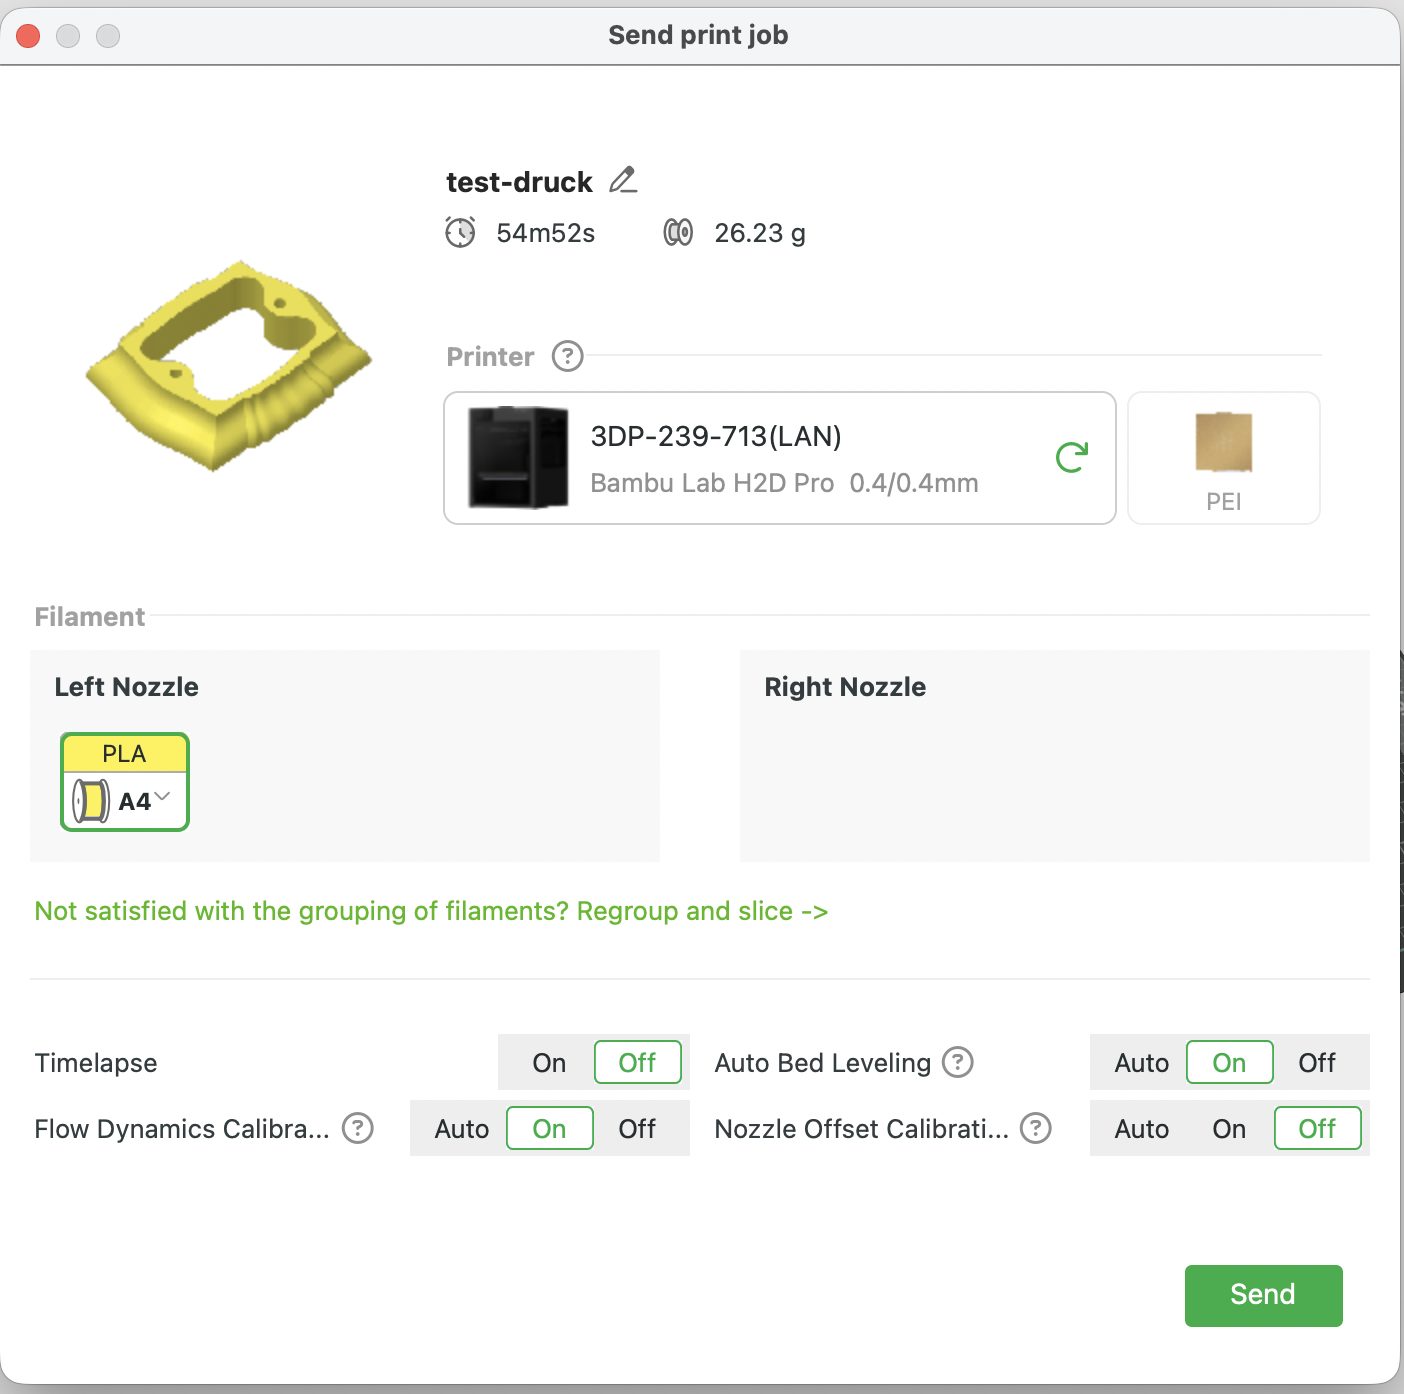
Fenster „Send print job“: Drucker, Filament-Zuordnung, Auto Bed Leveling und „Send“
10.2 Die ersten Minuten beobachten
Die erste Schicht entscheidet fast immer über Erfolg oder Misserfolg. Bleib die ersten 5–10 Minuten vor Ort und schau zu:
- ✅ Gut: Die Linien sind gleichmäßig, liegen flach auf und berühren sich.
- ❌ Schlecht: Linien sind rund wie Spaghetti, lösen sich, werden mitgeschleift oder es entstehen Lücken. → Druck abbrechen, Platte reinigen, neu starten.
Am iMac kannst du im Reiter Device von Bambu Studio zusätzlich das Kamerabild und den Fortschritt sehen.
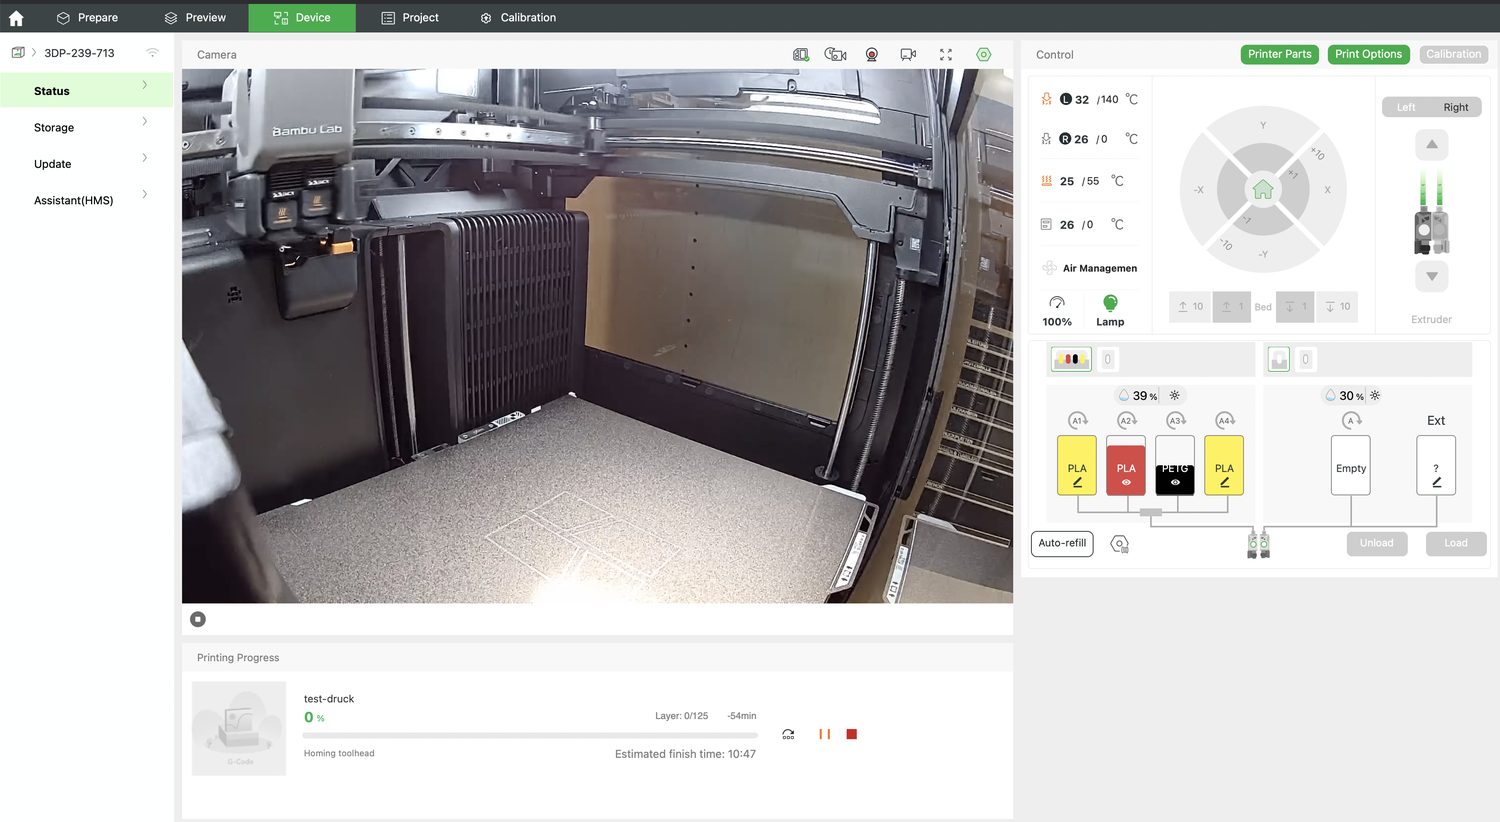
Reiter „Device“: Kamerabild, Temperaturen und Druckfortschritt
11. Nach dem Druck
- Abkühlen lassen. Warte, bis das Bett abgekühlt ist. Auf der Textured-Platte lösen sich Teile dann oft von selbst.
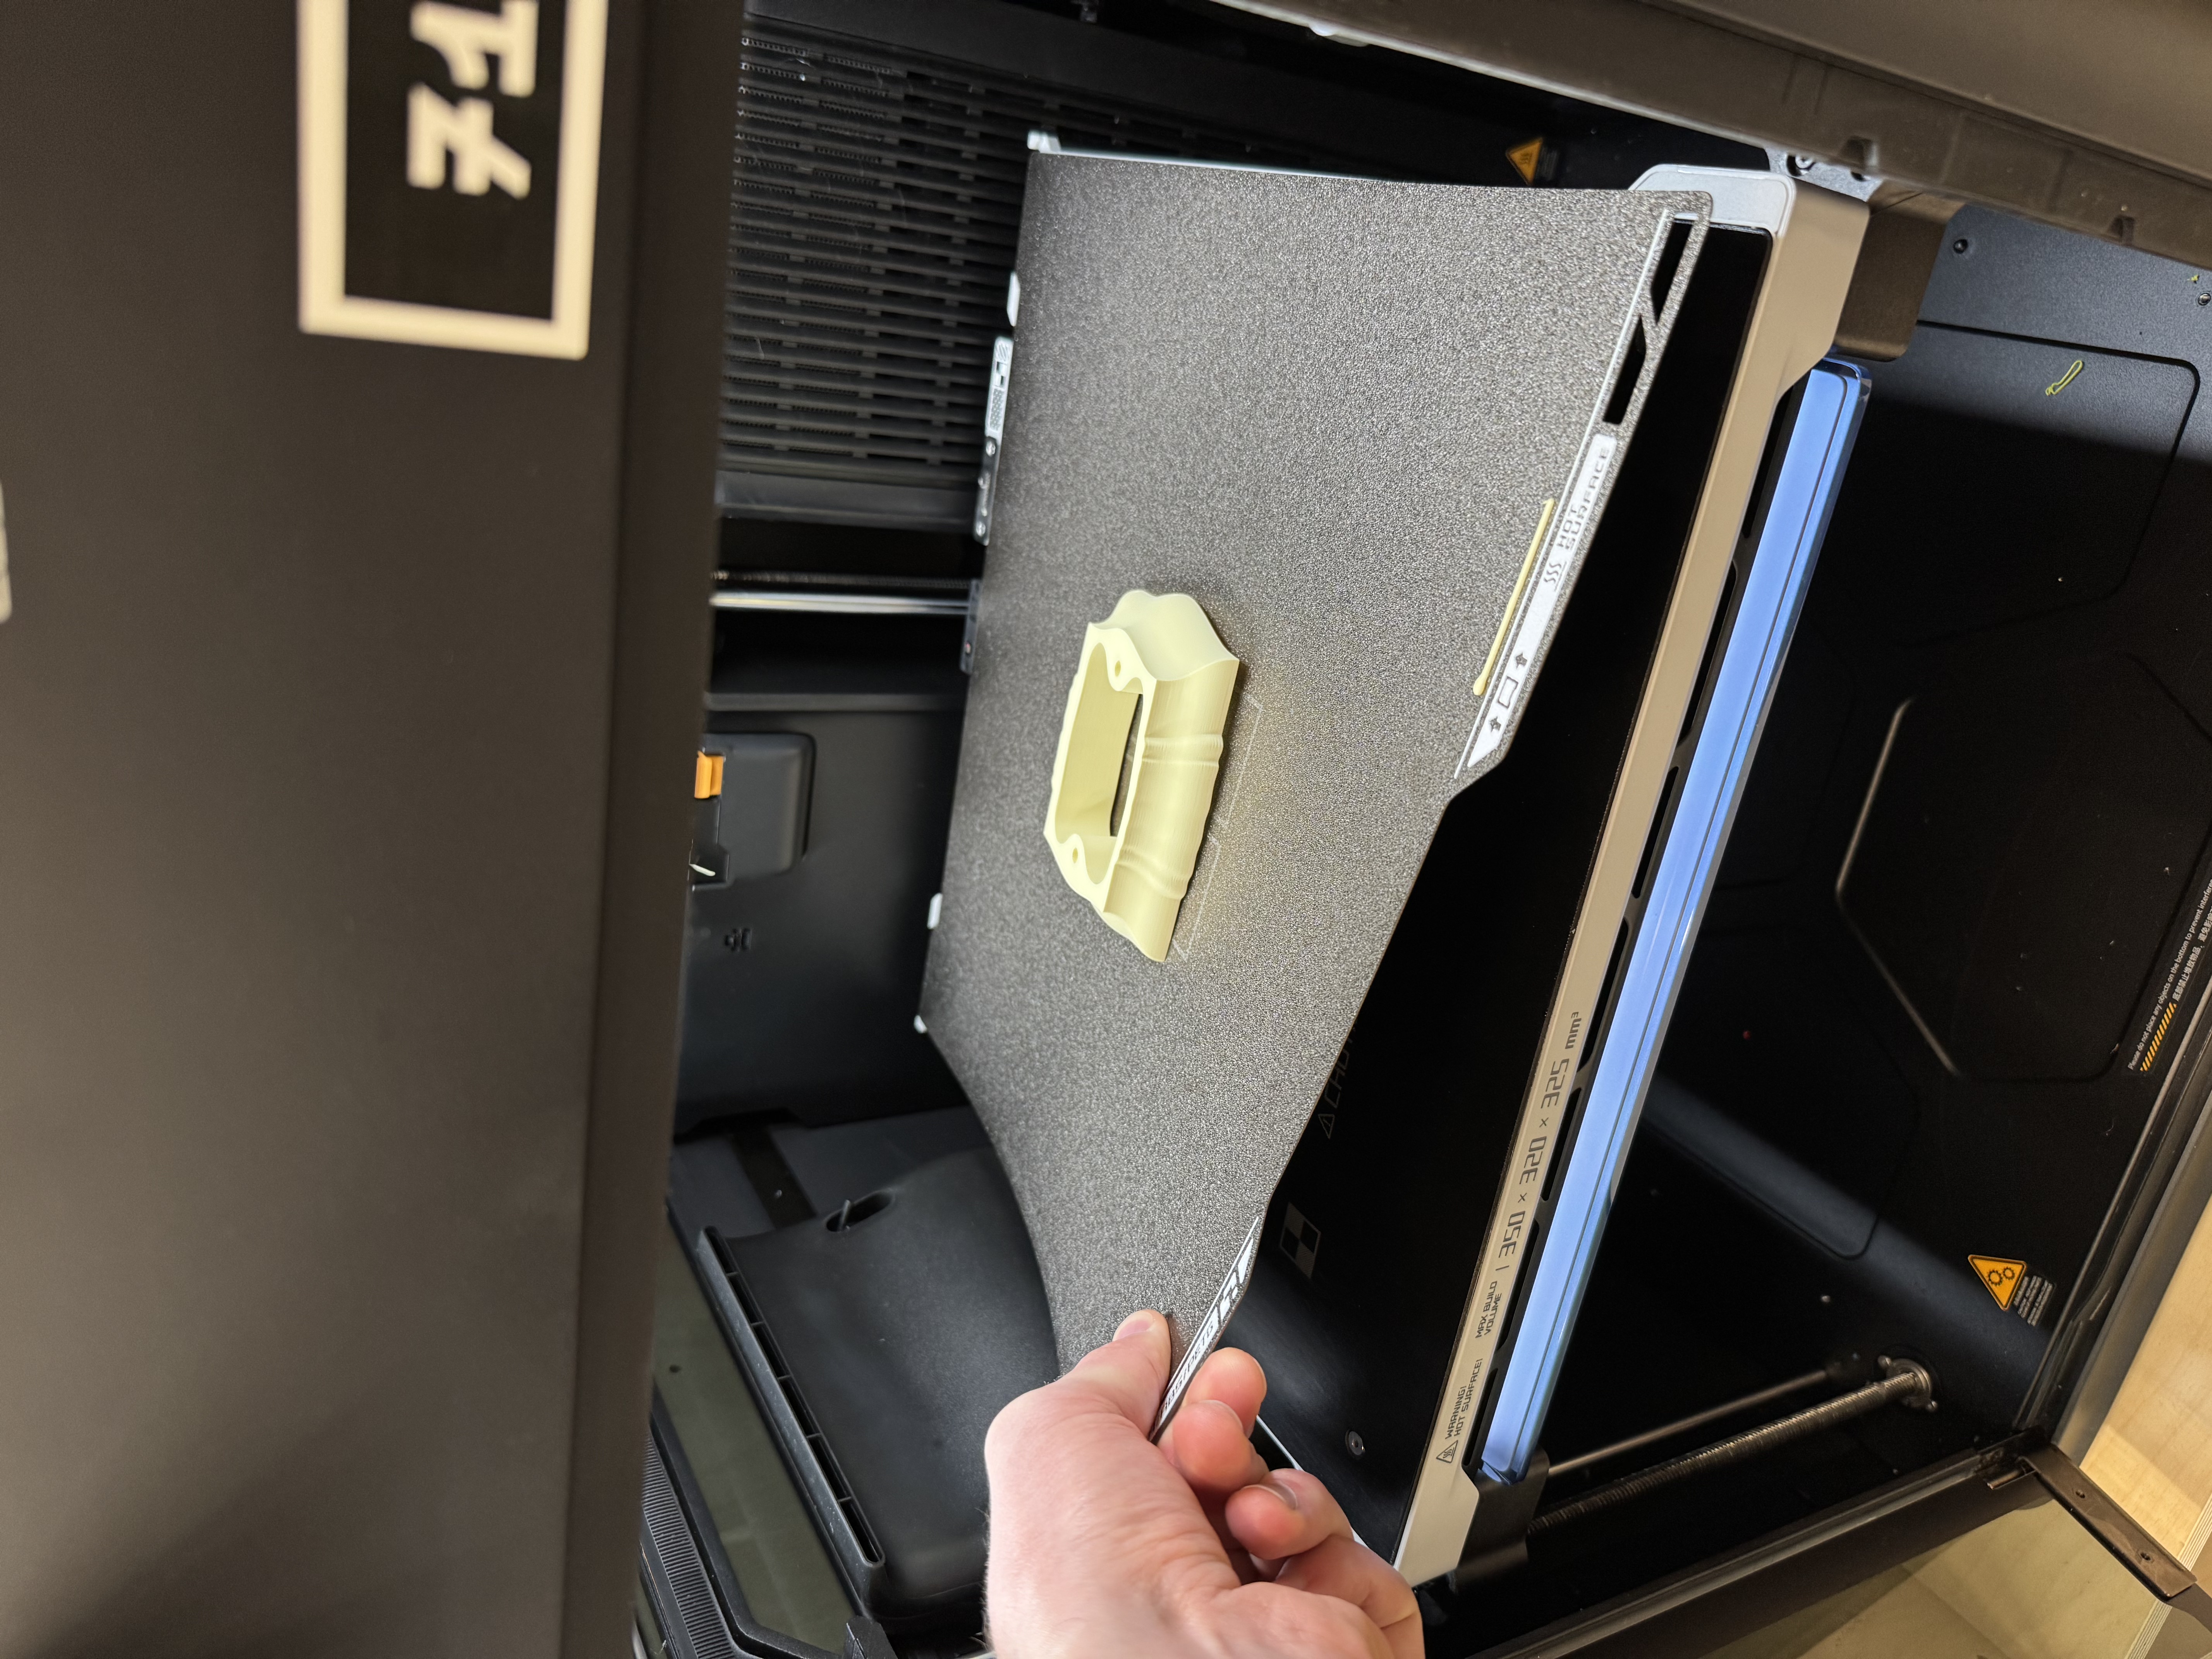
- Platte herausnehmen und leicht biegen. Das Teil springt ab. Kein Messer und keinen Spachtel auf der Platte verwenden!
- Stützen entfernen: mit den Fingern oder einer Zange vorsichtig abbrechen. PVA-Stützen lösen sich in Wasser auf.
- Aufräumen: Druckreste und Stützen in den Müll, Platte zurück in den Drucker legen.
- Filament: Eigenes Filament entladen und mitnehmen. Gemeinschaftsfilament bleibt im AMS.
12. Wenn etwas schiefgeht
| Problem | Wahrscheinliche Ursache | Lösung |
|---|---|---|
| Teil haftet nicht / löst sich | Fett auf der Platte, falsche Platte im Slicer ausgewählt | Platte mit Spülmittel waschen, richtige Platte wählen, Brim einschalten |
| Ecken biegen sich hoch (Warping) | Material schrumpft beim Abkühlen (v. a. ABS/ASA) | Brim einschalten, Tür und Deckel geschlossen halten |
| Feine Fäden zwischen Teilen (Stringing) | Feuchtes Filament (oft PETG) | Filament im AMS HT trocknen |
| Bläschen, Knacken, raue Oberfläche | Feuchtes Filament | Filament trocknen |
| Spaghetti-Chaos | Teil hat sich gelöst oder fehlende Stützen | Druck abbrechen, Support prüfen, neu starten |
| AMS zieht Filament nicht ein | Ende geknickt, Rolle verheddert | Ende gerade abschneiden, Rolle auf Knoten prüfen |
| Fehlermeldung am Display | Verschieden | Meldung fotografieren und jemandem vor Ort Bescheid geben. Nicht selbst am Drucker schrauben. |
⚠️ Wichtig: Bei Verstopfung, Knoten im Schlauch oder einer unbekannten Fehlermeldung: Nichts auseinanderbauen! Bitte sofort jemandem vor Ort Bescheid geben.
13. Filament richtig lagern
- Filament zieht Feuchtigkeit aus der Luft. Lagere es luftdicht (Box oder Beutel) mit Trockenmittel.
- Filamentende immer im Loch am Rollenrand sichern.
- Rollen, die längere Zeit nicht gebraucht werden, nicht offen im Raum liegen lassen.
14. Checkliste
Vor dem Druck
- Modell als .stl / .3mf / .step auf dem iMac
- In Bambu Studio den richtigen Drucker (3DP-239-777 / 3DP-239-713) und Düse 0,4 mm gewählt
- Druckplatte im Slicer = Druckplatte im Drucker
- Filament eingelegt und synchronisiert (Material und Farbe stimmen)
- Gesliced, Druckzeit und Materialverbrauch geprüft
- Druckplatte sauber, nicht mit den Fingern berührt
Während des Drucks
- Erste Schicht 5–10 Minuten beobachtet
- Tür und Deckel geschlossen
Nach dem Druck
- Abkühlen lassen, Teil durch Biegen der Platte gelöst
- Reste entsorgt, Platte zurück in den Drucker
- Eigenes Filament entladen, Ende gesichert
- Platz aufgeräumt
15. Mini-Glossar
| Begriff | Bedeutung |
|---|---|
| Filament | Kunststoffdraht (1,75 mm) auf einer Rolle, das „Druckmaterial“ |
| Düse / Nozzle | Die heiße Spitze, aus der das geschmolzene Filament kommt |
| Slicer | Programm, das das 3D-Modell in Schichten zerlegt (bei uns: Bambu Studio) |
| Slicen | Das Berechnen der Druckdatei aus dem 3D-Modell |
| G-Code / .gcode.3mf | Die fertige Befehlsdatei für den Drucker |
| AMS | Automatic Material System: die Box, die Filament lagert und automatisch wechselt |
| Infill | Die Füllstruktur im Inneren eines Teils |
| Support / Stützen | Hilfsstrukturen unter Überhängen, werden nach dem Druck entfernt |
| Brim Others → Brim type |
Dünner Rand um das Teil auf der ersten Schicht für bessere Haftung |
| Warping | Verzug: Ecken biegen sich beim Abkühlen hoch |
| Stringing | Feine Fäden zwischen Teilen des Drucks |
| PEI | Beschichtung der Druckplatte, auf der der Kunststoff haftet |
❓ Noch Fragen? Einfach fragen – lieber einmal zu viel als einen Druck (oder den Drucker) zu schrotten.
No comments to display
No comments to display